


Mašina za zavarivanje šavova
Wuxi Lemar Machinery Equipments Co., Ltd je visokotehnološko poduzeće specijalizirano za automatiziranu opremu za zavarivanje i čeličnu opremu u obliku slova H. Imamo dugogodišnje iskustvo u proizvodnji u industriji automatskog zavarivanja i CNC industriji plazma rezanja.
Naši proizvodi se široko koriste u posudama pod pritiskom, petrohemiji, elektranama, teškim mašinama, brodovima, konstrukcijama čeličnih konstrukcija i drugim industrijama.
Osim proizvodnje i prodaje, Wuxi Lemar je uspostavio posebnu uslugu na jednom mjestu za proizvodne linije za automatsko zavarivanje H greda, cijevi i prirubnica i pribora i održavanje CNC strojeva za plazma rezanje.
Zašto odabrati nas
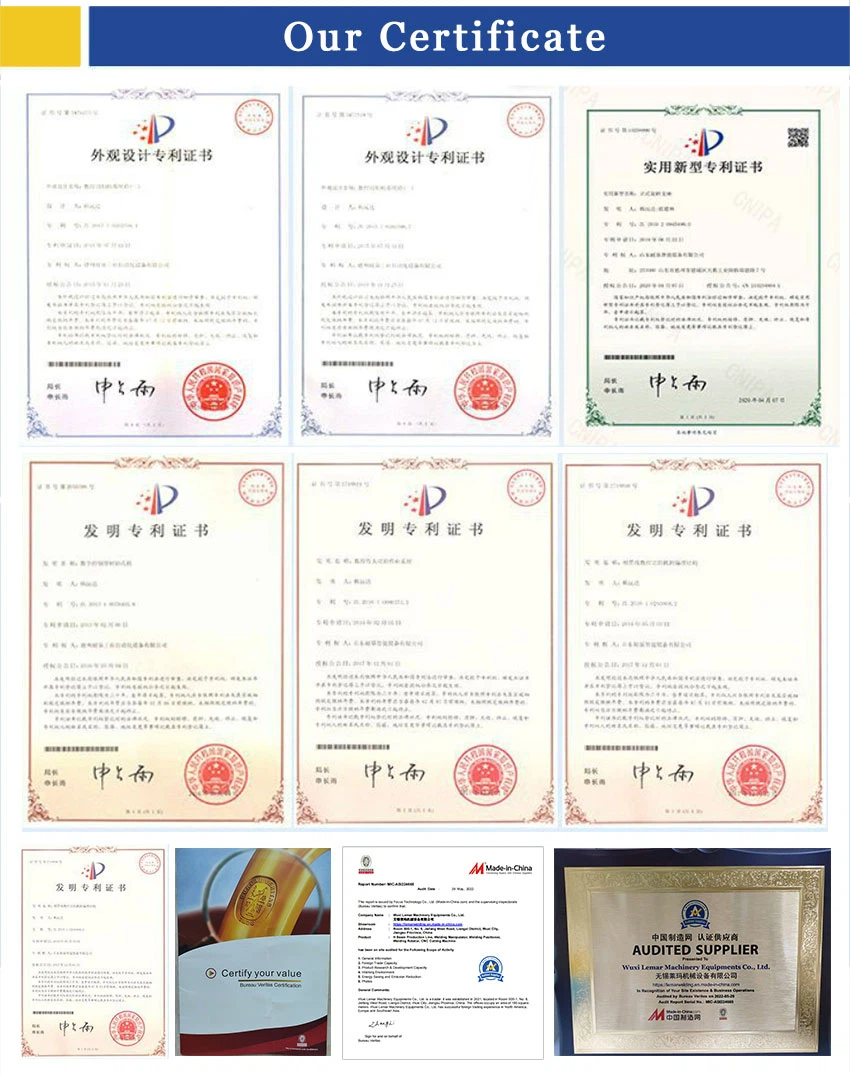
Naš sertifikat
Prošli smo ISO CE SGS standard za testiranje, osim toga, naša mašina ima čast da osvoji mnoge patente, kao što su patenti opreme za proizvodnju H-greda, rezervoar za gorivo u patentima mašina za čišćenje zidova itd.
Napredna oprema
Koristimo i naprednu opremu. Što nam omogućava da radimo sa velikom preciznošću i da proizvodimo prilagođene mašine prema vašim zahtevima.
Profesionalni tim
Naš profesionalni prodajni tim za strance je na raspolaganju kako bi osigurao kvalitet i efektivnost kupovine Vaše mašine. Mi ćemo vrlo pažljivo pratiti i upravljati vašim narudžbama i upitima kako bismo vam pomogli da odaberete najbolju mašinu koja odgovara vašim potrebama i kako bismo vam pomogli da uštedite više tokom vašeg poslovanja.
Bogato iskustvo
Naša kompanija ima dugogodišnje iskustvo u proizvodnji. Koncept orijentirane na kupca i win-win saradnje čini kompaniju zrelijom i jačom.
-
![Visokokvalitetna mašina za uzdužno zavarivanje šavova]() Visokokvalitetna mašina za uzdužno zavarivanje šavovaKontrola: AutomatskaViše
Frekvencija: Niska frekvencija
Tip: Mašina za zavarivanje šavova
Pakovanje: Standardno drveno
Porijeklo: Jiangsu
Marka: Yaoqiang
Garancija: 1 godina
Boja:... -
![Mašina za zavarivanje ugljeničnog čelika]() Mašina za zavarivanje ugljeničnog čelikaModel: Zfh-1000Više
Efektivna dužina zavarivanja: 1000 mm
Metoda kompresije: Kompresija pritiskom na tipku
Debljina zavarivanja: 0,5-6 mm
Odgovarajući promjer žice za zavarivanje:... -
![Mašina za zavarivanje limova]() Mašina za zavarivanje limovaModel: ZF‑1000Više
Maksimalna efektivna dužina zavarivanja: 1000 mm
Min. prečnik radnog komada: 95 mm
Maksimalni prečnik radnog komada: 750 mm
Debljina zavarivanja: 0,3‑6,0 mm
Vrsta... -
![PLC mašina za zavarivanje šavova]() PLC mašina za zavarivanje šavovaPregled proizvoda Mašina za uzdužno zavarivanje 1200 mm je posebna automatska oprema za ravno sučeono zavarivanje. Posjeduje pneumatsku steznu strukturu tipkovnice za fiksiranje cilindrične...Više
-
![Uzdužni zavarivač od ugljičnog čelika]() Uzdužni zavarivač od ugljičnog čelikaModel: Zf-2000Više
Efektivna dužina zavarivanja: 2000 mm
Primjenjiva debljina ploče: 0,5-6 mm (prilagodljivo)
Minimalni prečnik radnog komada: veći ili jednak 100 mm
Vrsta zavarivanja: TIG... -
![Stroj za zavarivanje cjevastih školjki]() Stroj za zavarivanje cjevastih školjkiNaziv proizvoda: Mašina za uzdužno zavarivanje ravnog šava 1000 mmViše
Efikasan hod zavarivanja: kompatibilan sa TIG MIG laserom
Max. Unutrašnji prečnik radnog komada: 800 mm
Min. Unutrašnji... -
![Mašina za uzdužno zavarivanje cilindra]() Mašina za uzdužno zavarivanje cilindraPregled proizvoda Mašina za uzdužno zavarivanje 1200 cilindara je novonadograđeno rješenje za automatizirano zavarivanje prilagođeno za spajanje ravnih šavova valjanih metalnih dijelova cilindra....Više
-
![Mašina za uzdužno zavarivanje 1500 mm]() Mašina za uzdužno zavarivanje 1500 mmModel br.: ZF-1500Više
Frekvencijski raspon: Visoka frekvencija
Naziv proizvoda: 1500 mm zavarivač ravnog šava
Dužina hoda: 800 mm
Upravljački sistem: PLC
Izvor zavarivanja:TIG, MIG, plazma -
![Pneumatski aparat za zavarivanje šavova]() Pneumatski aparat za zavarivanje šavovaModel br.: ZF-800Više
Frekvencijski raspon: Visoka frekvencija
Naziv proizvoda: 800mm zavarivač ravnog šava
Dužina hoda: 800 mm
Upravljački sistem: PLC
Izvor zavarivanja:TIG, MIG, Mag,... -
![Mašina za uzdužno zavarivanje cijevi]() Mašina za uzdužno zavarivanje cijeviModel br.: Zfh-1000Više
Frekvencijski raspon: Visoka frekvencija
Dužina zavarivanja: 1000mm mašina za uzdužno zavarivanje šavova
Metoda zavarivanja: MIG zavarivanje
Vrsta stezanja:... -
![Plazma mašina za uzdužno zavarivanje]() Plazma mašina za uzdužno zavarivanjeModel br.: ZFH500Više
Frekvencijski raspon: Visoka frekvencija
Naziv proizvoda: Zfh-500 zavarivač uzdužnih šavova
Hod zavarivanja: 500 mm
Način upravljanja: Automatska kontrola ekrana na... -
![Mašina za uzdužno zavarivanje rezervoara]() Mašina za uzdužno zavarivanje rezervoaraFrekvencijski raspon: Visoka frekvencijaViše
Model br.: Zfh-1500
Maksimalna dužina zavarivanja: 1500 mm
Naziv proizvoda: 1500 mm uzdužni zavarivač šavova
Kontrolni sistem: Automatska...


Sa mašinom za zavarivanje šavova dijelovi prečnika 100 – 3000 mm mogu se lako zavariti na različitim tipovima mašina. Mašina sa unutrašnjim i spoljašnjim zavarivanjem se proizvodi u dužinama od 1 metar do 4 metra. Za određene posebne uslove može se povećati i dužina mašine. Trenutno se mogu zavarivati dijelovi maksimalne debljine 0,60 mm. Debljina može ići do 20-25mm za aplikacije zavarivanja pod vodom. Uzdužno zavarivanje materijala i predmeta kao što su bojleri, grijalice za kupanje, kotlovi na solarnu energiju, rashladni rezervoari, dimnjaci prirodnog gasa, rezervoari za TNG itd. su režim na ovoj mašini. Sistemi zavarivanja kao što su potopljeni, gasni metal i TIG rade sinhronizovano sa našom mašinom.
Prednosti mašine za zavarivanje šavova
Jednostavan za rukovanje
Ovaj proces je prilično jednostavan i zahtijeva osnovne operativne vještine. U poređenju sa zavarivanjem u tački i plazma, zavarivač to može učiniti bez ikakvih komplikacija. Zbog svoje jednostavnosti, šavno zavarivanje pomaže u postizanju visokih stopa proizvodnje. Pouzdan je i nudi vrlo malo izazova zavarivaču. Također, ovaj proces se može koristiti za spajanje sličnih i različitih metala.
Maksimalno korištenje struje
Distorzija topline je minimalna jer je grijanje ograničeno na malu površinu. Struja se uključuje samo u redovnim intervalima čime se smanjuje gubitak. Struja povremeno prolazi kroz elektrode i formira seriju zavarenih spojeva koji se preklapaju. Upotreba niske struje znači da elektrode mogu imati duži vijek trajanja u odnosu na točkasto zavarivanje.
Pogodno za nepropusne posude za tečnost i gas
Mašina za zavarivanje šavova savršeno radi za tečne i plinovite spojeve. Ovim postupkom se proizvode čelični bubnjevi, radijatori i limenke. Stvara hermetičke i vodonepropusne brtve i najbolji je proces za izradu zavara kojima je potrebna zaštita od curenja vode ili zraka. Zbog stvaranja neprekidnih zavara, plinovi i tekućine ne mogu curiti.
Zavarivanje šavova je brzo
Ako želite brz proces zavarivanja, zavarivanje šavova je sve. Sa cijelim procesom automatiziranim, šavno zavarivanje šavova je brže od točkastog i projekcijskog zavarivanja. Automatski prijenos, utovar i istovar komponenti čine cijeli proces lakim i brzim. Također, automatizacija smanjuje uloženi rad dok umnožava učinak. Brzine zavarivanja su podešene za mašine, a ne za rad ljudi.
Minimalno zagađenje
Zavarivanje šavova jedan je od procesa bez stvaranja plina. Takođe, šavno zavarivanje ne emituje nikakve pare. Materijal za punjenje, koji uzrokuje zagađenje, ne koristi se u zavarivanju šavova.
Formiranje čistih i izdržljivih šavova
Daje čvrst, izdržljiv zavar sa izvrsnom pouzdanošću. Zavareni šavovi općenito imaju bolji vanjski izgled zbog odsustva udubljenja. Spojevi se kovaju pod uticajem pritiska i toplote stvarajući izdržljiv zavar. Alati proizvedeni zavarivanjem šavova imaju odlična mehanička svojstva. Zavareni šavovi spajaju veliku površinu čime se stvaraju jaki zavari. Osim toga, moguća je proizvodnja paralelnih i šavnih zavara istovremeno.

Mašina za horizontalno zavarivanje šavova
Rezultirajući zavar je okomit na krak elektrode. Osa rotacije valjkaste elektrode ovog tipa aparata za zavarivanje je paralelna sa krakom elektrode, kao što je prikazano na slici "Mašina za zavarivanje poprečnim šavovima", koja se uglavnom koristi za zavarivanje dugih šavova i obodnih prstenastih zavara horizontalnih radnih komada.
Mašina za uzdužno zavarivanje šavova
Dobijeni zavar je paralelan sa krakom elektrode. Osa rotacije ove vrste valjkaste elektrode aparata za zavarivanje je okomita na krak elektrode i uglavnom se koristi za zavarivanje kratkih zavara horizontalnih radnih komada i uzdužnih ravnih šavova cilindričnih kontejnera.
Univerzalni aparat za zavarivanje šavova
Odnosno, vertikalni i horizontalni aparat za zavarivanje dvostruke namjene. Mašina za zavarivanje šavova se općenito sastoji od tijela, mehanizma za pritisak, mehanizma prijenosa, transformatora otpora zavarivanja, mehanizma za podešavanje snage i kruga za zavarivanje. Osim elektrode i mehanizma prijenosa, ostali dijelovi su u osnovi slični aparatu za točkasto zavarivanje.
Zavarivač šavova uglavnom koristi zavarene spojeve za sklapanje kako bi se formirale preklopne ili čeone spojeve, a postavlja se između elektroda dvaju valjaka, a elektrode valjaka pritiskaju zavarene spojeve da se rotiraju. Izvršite kontinuirani ili indirektni impulsni labav prijenos snage. Ovo rezultira otpornim zavarivačem sa kontinuiranim šavom. Odnosno, mašina za zavarivanje šavova je zapravo evolutivni proces mašine za tačkasto zavarivanje. Primjena aparata za šavno zavarivanje je uglavnom u zavarivanju spojeva sa strogim svojstvima meda.
Kontinuirano zavarivanje šavova
Kada se elektroda valjka kontinuirano rotira, zavareni materijal treba nastaviti da se kreće konstantnom brzinom, tada će struja aparata za zavarivanje teći neprekidno i neprekidno, a mjesto zavarivanja će se formirati na svakih pola kruga, a njegova brzina zavarivanja se može održavati za jedan minut. 10-20 metara. Međutim, budući da je kvalitet površine objekta zavarenog ovom metodom vrlo grub, područje praktične primjene je vrlo malo.
Povremeno zavarivanje šavova
Ova metoda zavarivanja je da se zavareni spoj rotira konstantnom brzinom, a struja aparata za zavarivanje će prolaziti povremeno. Na taj način će se formirati lemni spoj svaki put kada se uključi i isključi. U zavisnosti od debljine ploče koja se zavari, brzina zavarivanja može doseći 0, 5-4, 3 metra u minuti. Ova metoda zavarivanja ima široku primjenu, a uglavnom je pogodna za zatvorene šavove plina i ulja u proizvodnji crnih metala.
Zavarivanje korak po korak
Povremeno pomičite spojeve za lemljenje kako biste omogućili da struja zavarivanja prođe. Svaki put kada prolazi i kreće, formira se zavar, a može se primijeniti i pritisak kovanja. Formiranje spoja predmeta koji se zavari vrlo je sličan onom kod točkastog zavarivača. Međutim, brzina zavarivanja ove metode zavarivanja je veoma mala i može zavariti 0, 2-0 i 6 metara u jednoj minuti, a koristi se samo za zavarivanje legure aluminijuma ili legure magnezijuma sa visokim performansama zaptivanja.

Koristi se za zavarivanje različitih metala, a njegove glavne primjene uključuju proizvodnju šavno zavarenih cijevi i cijevi. Osim toga, tehnologija je također efikasna u proizvodnji raznih vrsta kontejnera od lima.
Osim što pomaže u proizvodnji šavno zavarenih cijevi, najčešće se koristi u proizvodnji plinootpornih ili tekućih metalnih limova koji čine izmjenjivače topline.
Mašina za zavarivanje šavova je kontinuirani točkasti zavar koji u suštini proizvodi bešavni zavar i efikasan je na metalima kao što su aluminij, titan, volfram i nehrđajući čelik.
Ovaj proces je vrlo efikasan pa je prilikom odabira zavarivanja najbolje da odaberete pouzdane elektrode i vrhove za točkasto zavarivanje u Kolkati.
Proces mašine za zavarivanje šavova
Formiranje sučeonog zavarenog spoja u suštini je isto kao kod točkastog zavara, pa su stoga faktori koji utječu na kvalitetu zavarivanja slični. Glavni faktori uključuju struju zavarivanja, pritisak elektrode, vrijeme zavarivanja, vrijeme pauze, brzinu zavarivanja i prečnik valjka.
Struja zavarivanja
Toplina potrebna za formiranje rastopljenog bazena u spoju sučeonog zavarivanja stvara se otporom područja zavarivanja na protok struje, koji je isti kao kod točkastog zavarivanja. Pod datim uslovima, struja zavarivanja određuje prodor fuzije i preklapanje rastopljenog bazena.
Kada struja zavarivanja premaši određenu vrijednost, povećanje struje samo će povećati prodor fuzije i preklapanje rastopljenog bazena bez poboljšanja čvrstoće spoja, što je neekonomično.
Pritisak elektrode
Utjecaj pritiska elektrode na veličinu rastopljenog bazena kod sučeonog zavarivanja je isti kao i kod točkastog zavarivanja. Prekomjerni pritisak elektrode će uzrokovati prekomjerno udubljenje i ubrzati deformaciju i trošenje valjka. Nedovoljan pritisak je sklon poroznosti i može uzrokovati izgaranje valjka zbog prevelikog otpora na dodir, skraćujući njegov vijek trajanja.
Vrijeme zavarivanja i vrijeme pauze
Kod sučeonog zavarivanja, veličina rastopljenog bazena se uglavnom kontrolira vremenom zavarivanja, a preklapanje se kontrolira vremenom hlađenja. Pri nižim brzinama zavarivanja, odnos vremena zavarivanja i pauze od 1,25:1-2:1 može postići zadovoljavajuće rezultate. Kada se brzina zavarivanja povećava, razmak između zavara se povećava, tako da se omjer mora povećati da bi se postiglo isto preklapanje. Stoga, pri većim brzinama zavarivanja, omjer vremena zavarivanja i pauze je 3:1 ili veći.
Brzina zavarivanja
Brzina zavarivanja je povezana s metalom koji se zavari, debljinom ploče i zahtjevima za čvrstoću i kvalitet zavara. Niže brzine zavarivanja se obično koriste pri zavarivanju nehrđajućeg čelika, legura na visokim temperaturama i obojenih metala kako bi se izbjeglo prskanje i dobili zavari velike gustoće. Ponekad se postupno čeono zavarivanje koristi za izvođenje cijelog procesa formiranja rastopljenog bazena dok je valjak nepomičan. Brzina zavarivanja ove vrste sučeonog zavarivanja je mnogo niža od brzine sučeonog zavarivanja s prekidima.
Brzina zavarivanja određuje kontaktnu površinu između valjka i ploče, kao i vrijeme kontakta između valjka i područja grijanja, čime utiče na zagrijavanje i hlađenje spoja. Kada se brzina zavarivanja poveća, struja zavarivanja se mora povećati kako bi se dobila dovoljna toplina.
Sastoji se od tela, mehanizma za pozicioniranje radnog komada, mehanizma za pritiskanje radnog komada, mehanizma uzdužnog pokretanja gorionika za zavarivanje, mehanizma za podizanje i podešavanje gorionika, sistema za hlađenje, izvora napajanja za zavarivanje, pneumatskog sistema i električnog upravljačkog sistema.
Tijelo
Zavarene kvadratnom cijevi i čeličnim limom; ispod je radni sto, na njemu je pozicioniranje radnog komada i mehanizam za stezanje. Iznad je portalna greda, montirana uzdužnim mehanizmom za zavarivanje.
Mehanizam za pozicioniranje i centriranje radnog komada
Upotreba pneumatskog bloka za centriranje
Mehanizam za stezanje radnog komada
Koristite trn i pneumatsku ključnu ploču za pričvršćivanje i pritiskanje radnog komada; pritisak je ujednačen. Šav i osvjetljenje područja stezanja, ali ne oštećuju oči operatera, ploča za stezanje je glatka, može prethodno postaviti stezanje debljine 3 mm. Stezanje ne zahtijeva nikakve vještine, stezanje kako bi se izbjeglo bilo kakvo nepodudaranje debljine materijala, sila stezanja se može kontrolirati i regulirati; pozicionirana strana direktno stezanje, a druga strana može ostvariti prethodno stezanje i poravnanje šava. Koristite mehanički blok kako biste izbjegli dislokaciju krajnje površine; mehanički blok se može pomicati kako bi se uštedjelo vrijeme za kratko klizanje cijevi. Širina steznog ključa nije veća od 80 mm.
Mehanizam uzdužnog pokretanja gorionika za zavarivanje
Sastoji se od AC servo motora, reduktora, linearne kotrljajuće vodilice. AC servo pokreće baklju koja radi, visoka preciznost kontrole, širok raspon brzine, brzina i obrtni moment su stabilni. Gorionik za zavarivanje pokreće se zupčastim prijenosom, linearnom vodilicom, hodanjem s visokom preciznošću. Da biste osigurali kvalitet zavarivanja, poboljšajte efikasnost proizvodnje.
Stezanje gorionika za zavarivanje i pneumatski mehanizam za podizanje
Gorionik se pokreće pomoću cilindra da se kreće gore-dole i prebacuje sa stanice za pripremu i zavarivanje. Svetiljka se može podesiti gore i dolje, lijevo i desno i podesiti ugao. Podešavanje gorionika za zavarivanje koristi oblik lastinog repa, pomoću podešavanja zavrtnja, preciznog podešavanja, visoke preciznosti pozicioniranja, nakon podešavanja može se pričvrstiti.
Električni sistem
Domaćin koristi japanski Mitsubishi PLC kao upravljačko jezgro, kontrolu gorionika za zavarivanje, stezaljke i izvršavanje programa zavarivanja. Sistem je dobre stabilnosti, jednostavne strukture i lakog održavanja.
Koristite ekran osetljiv na dodir kao ulazni i izlazni interfejs; dužina zavarivanja, način zavarivanja, specifikacija zavarivanja, vrijeme zavarivanja mogu se unijeti preko sučelja. Za kvar u procesu zavarivanja može alarmirati i daje upute.
Dužina zavarivanja pomoću detekcije petlje rotacionog enkodera; detekcija položaja pomoću dobre detekcije prekidača marke
Automatsko otkrivanje početne tačke. Nakon zavarivanja, automatski se vraća na prvobitnu tačku.
Integrirana kutija kontrolne ploče; kontrolna dugmad, ekran osjetljiv na dodir, voltmetar i ampermetar za zavarivanje, kontrola specifikacije zavarivanja na jednom panelu, praktičan za korištenje i rad.
Pneumatski sistem
Trostruki, cilindar, ventil i druge komponente; kontrolno podizanje gorionika i stezanje radnog komada.
Sistem hlađenja
Oprema ima uređaj za hlađenje, uglavnom se koristi za hlađenje bakrenih stražnjih traka.
Naša fabrika
Wuxi Lemar Machinery Equipments Co., Ltd je visokotehnološko poduzeće specijalizirano za automatiziranu opremu za zavarivanje i čeličnu opremu u obliku slova H.
Posjedujemo dugogodišnje proizvodno iskustvo u industriji automatskog zavarivanja i CNC plazma rezanju.

Naš sertifikat

FAQ
P: Šta je mašina za zavarivanje šavova i njegova primarna namjena?
P: Koji materijali se mogu zavariti šavovima?
P: Kako radi mašina za zavarivanje šavova?
P: Koji faktori utiču na kvalitet šava?
P: Koje sigurnosne mjere treba poduzeti kada koristite aparat za zavarivanje šavova?
P: Koliko često treba održavati mašinu za zavarivanje šavova?
P: Koje su uobičajene vrste mašina za zavarivanje šavova?
P: Može li mašina za zavarivanje šavova zavariti različite metale?
P: Kako da odaberem pravu mašinu za zavarivanje šavova za moje potrebe?
P: Može li mašina za zavarivanje šavova zavariti različite metale?
P: Kakav je uticaj temperature na proces zavarivanja?
P: Koja je uloga struje u procesu zavarivanja?
P: Koja je važnost pritiska u procesu zavarivanja?
P: Kakav je uticaj brzine zavarivanja na kvalitet šava?
P: Može li se mašina za zavarivanje šavova koristiti na otvorenom?
P: Kako mogu poboljšati kvalitet svojih šavova?
P: Kako radi mašina za zavarivanje šavova?
P: Koje sigurnosne mjere treba poduzeti kada koristite aparat za zavarivanje šavova?
P: Koliko često treba održavati mašinu za zavarivanje šavova?
P: Koliki je prosječni vijek trajanja mašine za zavarivanje šavova?
Poznati smo kao jedan od vodećih proizvođača mašina za zavarivanje šavova u Kini zbog naših kvalitetnih proizvoda i dobre usluge. Slobodno kupite prilagođenu mašinu za zavarivanje šavova proizvedenu u Kini ovdje iz naše tvornice. Za više informacija, kontaktirajte nas sada.